Как оценить износ опорного ролика SB17210107000 до появления перекоса барабана
Опубликовано: 13.11.2026
Автобетоносмеситель работает в условиях постоянных динамических нагрузок, абразивного воздействия и вибраций. Опорный ролик воспринимает вес вращающегося барабана вместе с бетонной смесью, удерживая заданную геометрию оси. Перекос барабана — это не первичный симптом, а финальная стадия разрушения опорного узла, когда ремонт обходится кратно дороже из-за повреждения смежных деталей. Чтобы избежать критического сценария, износ нужно фиксировать на ранних стадиях, опираясь на объективные физические параметры, а не на визуальные изменения геометрии.
Механика разрушения опорного ролика
Ролик SB17210107000 конструктивно представляет собой стальной цилиндр с беговой дорожкой и запрессованным подшипниковым узлом. Износ развивается по двум независимым векторам: деградация поверхности качения и разрушение внутреннего подшипника.
Барабан миксера установлен под углом около 15 градусов к горизонту. Из-за этого при вращении на опорный ролик действует не только радиальная сила (вес барабана), но и постоянная осевая сила, стремящаяся сдвинуть барабан вниз по уклону. Эта осевая составляющая распределяется неравномерно по ширине обода ролика. В результате крайняя кромка беговой дорожки испытывает повышенное контактное давление. На микроскопическом уровне это приводит к пластическим деформациям поверхностного слоя. Возникают микротрещины, которые под воздействием циклических нагрузок развиваются в питтинг — усталостное выкрашивание металла. Поверхность перестает быть гладкой, пятно контакта с бандажом барабана фрагментируется, а профиль ролика приобретает конусность.
Параллельно идет процесс внутри подшипникового узла. При попадании абразива через поврежденные уплотнения смазка теряет свойства. Тела качения начинают работать по поврежденным беговым дорожкам внутреннего и наружного колец, увеличивая внутренний люфт. Даже микроскопическое увеличение зазора в подшипнике мгновенно меняет распределение нагрузок на обод ролика, ускоряя его поверхностное разрушение.
Ранние признаки износа, предшествующие перекосу
Перекос барабана становится заметен, когда суммарный люфт в опорных роликах превышает допустимый предел. Визуально это проявляется как проседание задней части барабана или изменение зазора между венцовой шестерней и приводной шестерней гидромотора. До этого момента узел подает несколько сигналов, которые часто списывают на общую усталость машины.
- Локальный нагрев корпуса ролика. Нормальная рабочая температура подшипникового узла редко превышает 50–55 °C на ощупь. Если корпус ролика разогревается до температур, обжигающих руку (свыше 70 °C), это прямое указание на разрушение сепаратора подшипника или критическую потерю смазки. Трение переходит в тепловыделение.
- Изменение акустического фона. Исправный ролик издает ровный низкочастотный гул. При появлении выкрашивания на беговой дорожке или разрушении тел качения подшипника звук сменяется прерывистым хрустом или глухим стуком, частота которого зависит от оборотов барабана.
- Появление металлической стружки в консистентной смазке. Если конструкция ролика позволяет взять пробу смазки через пресс-масленку или при снятии крышки, наличие в ней блестящих частиц говорит об активном абразивном износе внутренних колец.
Инструментальная диагностика без разборки
Оценка состояния «на глаз» не дает точных данных для планирования бюджета. Для принятия решения о замене нужны измерения.
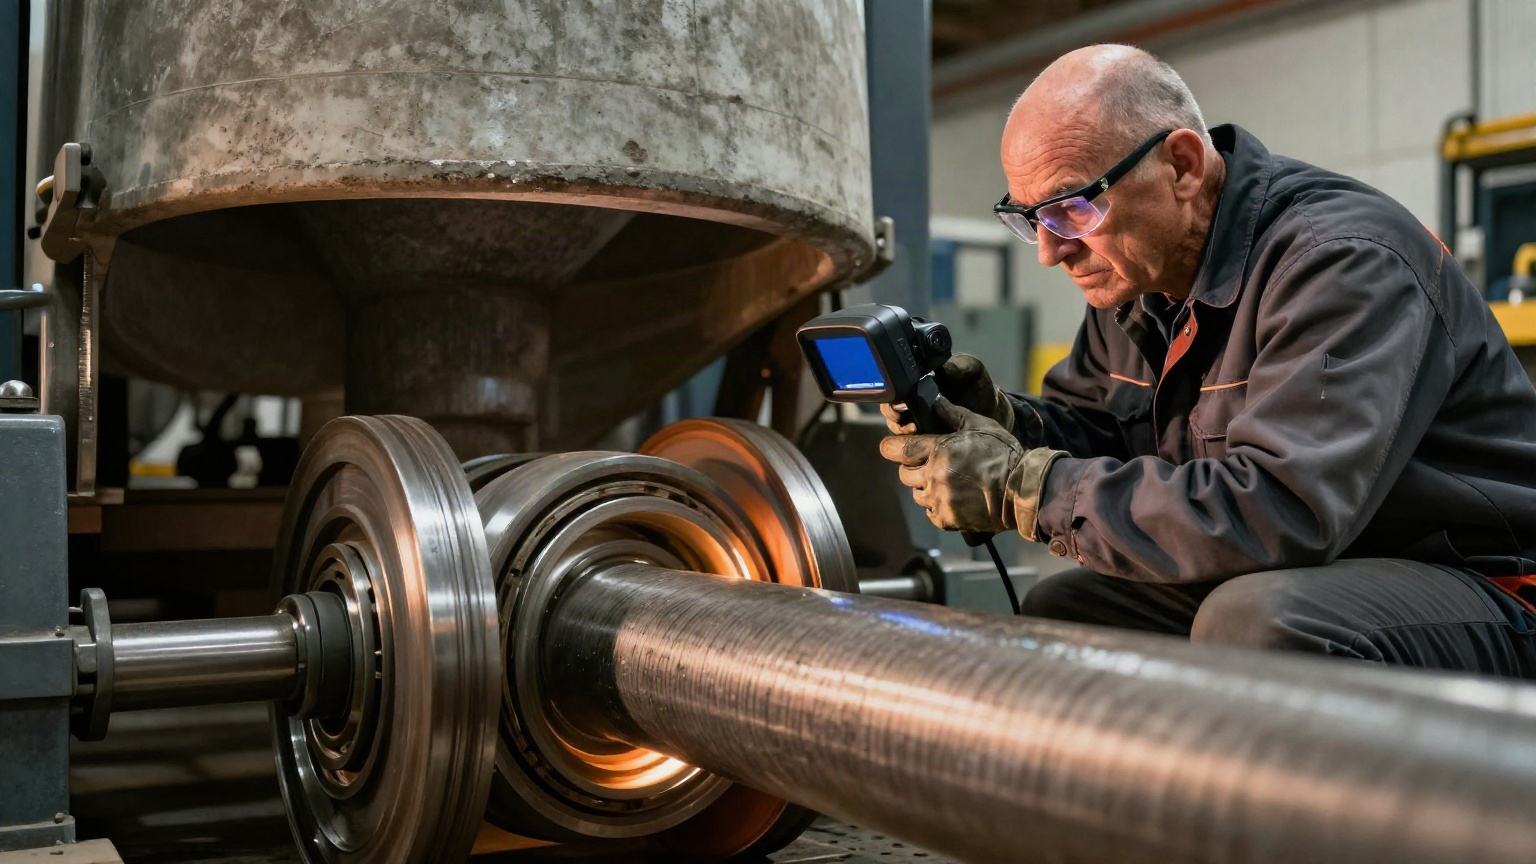
- Термометрия. Использование бесконтактного пирометра позволяет получить объективную картину. Замеры проводят сразу после выгрузки бетона при работе двигателя на оборотах смешивания. Если разница температур между левым и правым опорными роликами превышает 10–15 °C, перегревающийся узел требует срочной ревизии.
- Измерение осевого и радиального люфта. Для этого используют индикатор часового типа. Ножку индикатора упирают в торец ролика, а основание магнитного штатива фиксируют на раме шасси. С помощью лома создают усилие, сдвигающее ролик вдоль оси. Осевой люфт детали SB17210107000 свыше 0.5 мм уже критичен. Он означает, что внутренний подшипник потерял жесткость, и барабан начал смещаться.
- Профилометрия обода. Измерение диаметра беговой дорожки микрометрической скобой в нескольких сечениях. Допустимое уменьшение диаметра регламентировано производителем и обычно ограничено 1–2 мм. Превышение этого лимита меняет угол контакта между роликом и бандажом барабана, что ускоряет износ обеих деталей.
Сравнение вариантов решения проблемы
Когда диагноз подтвержден, перед службой эксплуатации встает выбор: восстановить изношенную деталь или произвести полную замену. У каждого варианта есть свои технологические и экономические следствия.
Ремонт против замены: технологические риски
Восстановление опорного ролика обычно включает проточку обода на токарном станке для снятия питтинга и замену подшипника. Проточка дешевле в моменте, но она уменьшает диаметр ролика, а значит, меняет геометрию пятна контакта с бандажом. Для компенсации уменьшенного диаметра часто используют подкладные шайбы, что снижает жесткость конструкции. Кроме того, после проточки толщина закаленного слоя обода уменьшается. Твердость поверхности падает, и последующий абразивный износ идет значительно быстрее.
Замена подшипника в условиях рядового сервиса несет риск потери посадочного натяга. Если внешнюю обойму подшипника запрессовывать в отверстие стального цилиндра вхолодную, без индукционного нагрева корпуса, есть вероятность микроскопических задиров. В будущем это приведет к проворачиванию обоймы и разрушению посадочного места.
Установка нового ролика лишена этих недостатков. Заводская термообработка обода обеспечивает равномерную твердость на расчетную глубину. Подшипник смонтирован с проектным натягом. Стоимость выше, но ресурс детали сопоставим с ресурсом бандажа барабана.
Выбор комплектующих: критерии оценки аналогов
При покупке новой детали на рынок важно оценивать параметры, влияющие на долговечность, а не только внешний вид и соответствие посадочным размерам.
- Металлургия обода. Глубина закалки — ключевой фактор. Дешевые аналоги часто подвергаются поверхностной индукционной закалке на глубину 2–3 мм. Как только абразивный износ снимает этот слой, мягкая сердцевина стирается с огромной скоростью. Качественная деталь имеет сквозную закалку или объемную цементацию.
- Конструкция корпуса. Оригинальный ролик отливается из высокопрочного чугуна или вытачивается из поковки. Некоторые аналоги имеют сварной корпус из стальных листов. В условиях ударных нагрузок при проезде по неровностям сварные швы могут трескаться, что приводит к мгновенному разрушению узла.
- Подшипниковый узел. Динамическая грузоподъемность подшипника должна соответствовать весу груженого миксера. Установка ролика с подшипником меньшей грузоподъемности приведет к перегреву и быстрому разрушению сепаратора.
- Качество уплотнений. В условиях строительной площадки защита подшипникового узла от пыли определяет срок службы смазки. Многолипестные манжеты с пружинными усилителями предпочтительнее простых резиновых колец.
Последствия ошибочной оценки износа
Игнорирование ранних симптомов износа опорного ролика запускает цепную реакцию разрушений. Как только появляется люфт, геометрия зацепления венцовой шестерни с приводной шестерней гидромотора нарушается. Зубья начинают работать кромками, возникает концентрация напряжений, приводящая к сколам и выкрашиванию зубьев венца — а это уже капитальный ремонт привода.
Далее, из-за перекоса барабана, на гидромотор начинает действовать постоянная радиальная нагрузка на выходном валу. Подшипники вала гидромотора не рассчитаны на такие силы. Итог — утечки масла из гидромотора, падение давления в системе и остановка вращения.
На финальной стадии заклинивший ролик прорезает бандаж барабана. Бетонная масса застывает, и миксер отправляется на специализированную разборку с применением газорезки и тяжелой техники. Стоимость восстановления после такого сценария кратно превышает цену регулярной диагностики и своевременной замены одного опорного ролика.
Оценка состояния опорного ролика до появления визуального перекоса барабана — это расчетливый подход к эксплуатации автобетоносмесителя. Своевременная термометрия, контроль люфтов и анализ геометрии обода позволяют спланировать замену узла, избежав многодневных простоев и дорогостоящего восстановления смежных агрегатов. Выбор в пользу новой детали с правильной термообработкой и подшипником соответствующей грузоподъемности гарантирует сохранение расчетной геометрии смесительного узла на весь межремонтный интервал.